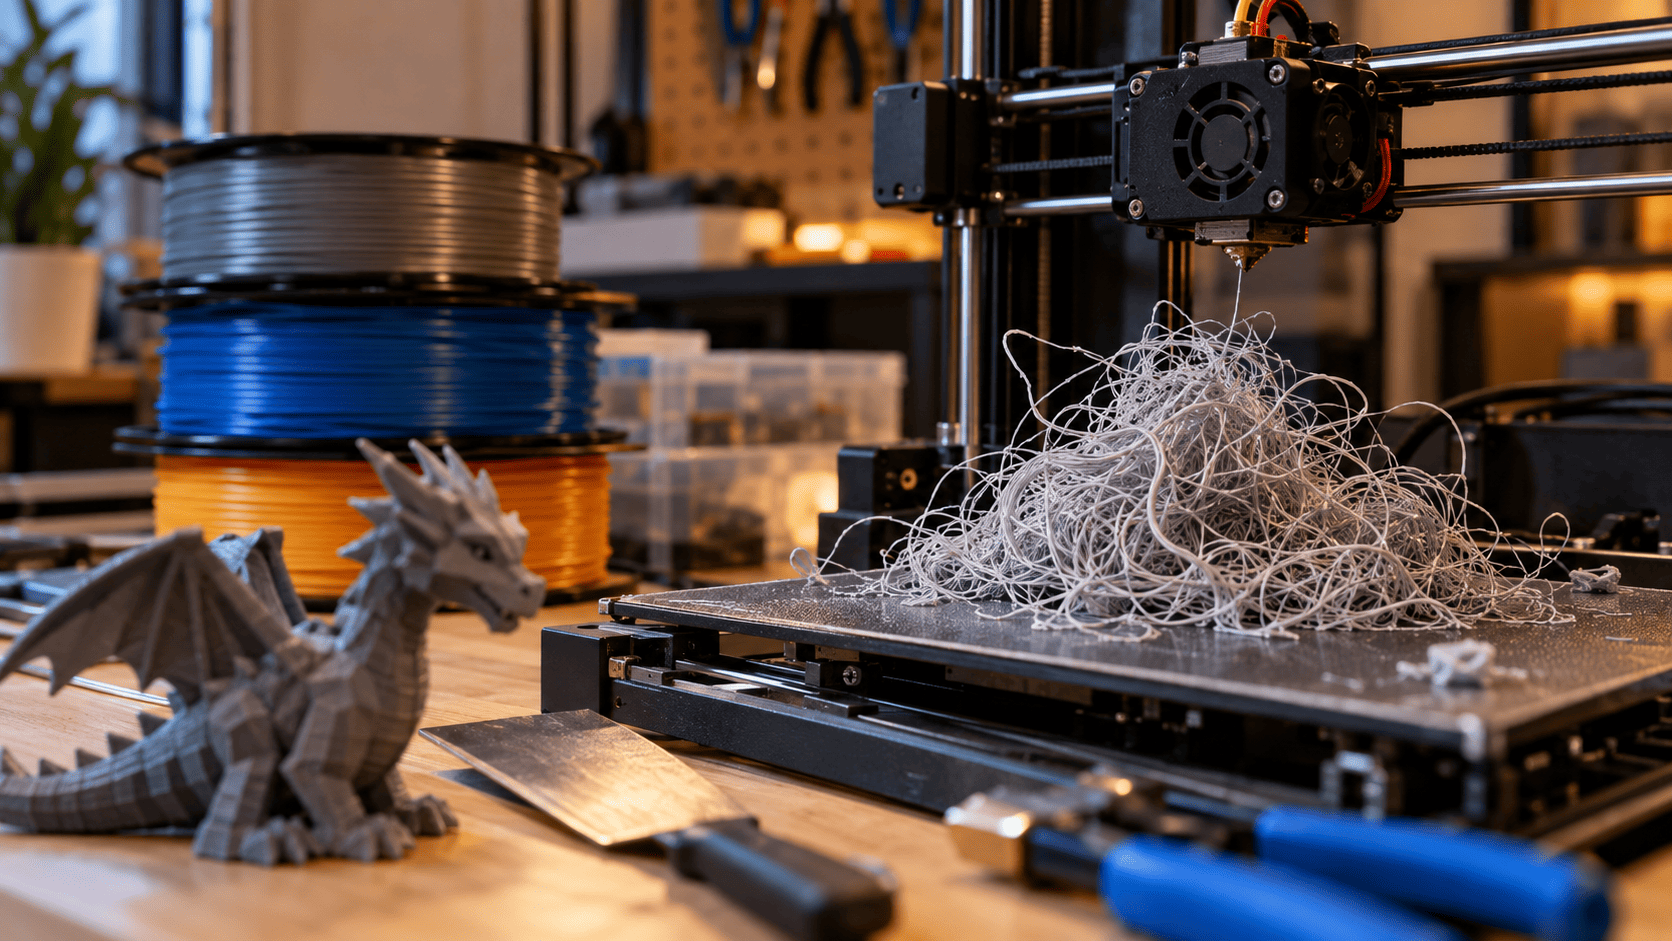
כל מי שיש לו מדפסת תלת מימד בבית מכיר את הרגע הזה. שולחים הדפסה של שש שעות, הולכים לישון עם חיוך, ובבוקר מגלים על המגש ערימה של ספגטי פלסטיק מסובך במקום הדרקון המושלם שחיכיתם לו. אם זה קרה לכם, אתם בחברה טובה. זה קרה לכולם.
החדשות הטובות הן שרוב התקלות במדפסות תלת מימד חוזרות על עצמן, מוכרות היטב ויש להן פתרונות פשוטים יחסית. והפתעה קטנה: ברוב המקרים המדפסת בכלל לא אשמה. בדרך כלל האשמים הם החומר, ההגדרות, או השולחן המתנדנד שהמדפסת עומדת עליו.
לפני שנעבור על התקלות, כדאי להכיר את הדמות הראשית: הפילמנט. זה חוט הפלסטיק שמגיע מלופף על סליל, ובעצם משמש כדיו של המדפסת. רוב האנשים מתחילים עם סליל PLA, ובצדק. הוא נמס בטמפרטורה נמוכה, כמעט לא מתעוות, ומוחל לכם על רוב הטעויות. אחרי כמה חודשים מגיעים בדרך כלל ל-PETG, שחזק וגמיש יותר, ל-ABS ול-ASA שעומדים בחום ובשמש, ול-TPU הגמיש שמתנהג כמו גומי. לכל חומר יש אופי משלו, וגם תקלה אחת שהוא הכי אוהב לעשות לכם.
ההדפסה לא נדבקת למגש
זו התקלה הקלאסית של מתחילים, והיא גם החשובה ביותר, כי שכבה ראשונה גרועה אומרת הדפסה גרועה. אם הקו הראשון יוצא עגלגל ונגרר אחרי הפיה, כנראה שהפיה רחוקה מדי מהמגש. אם הוא יוצא שקוף ודק מדי, או שהפיה ממש גורדת, היא קרובה מדי.
הפתרון מתחיל ביישור מגש נכון ובכיול גובה הפיה (מה שנקרא Z Offset). אחר כך מגיע הניקיון. טביעת אצבע אחת על המגש מספיקה כדי שהפלסטיק יסרב להידבק, כי השמן מהעור יוצר שכבה חלקה. ניגוב עם אלכוהול איזופרופילי לפני הדפסה עושה פלאים. ואם עדיין לא נדבק, כדאי לבדוק שטמפרטורת המגש מתאימה לחומר שאתם עובדים איתו.
קורי עכביש בכל מקום
סיימתם הדפסה והיא נראית כאילו עכביש עשה עליה סיור לילי? התופעה נקראת Stringing: חוטים דקים שנמתחים בין חלקים שונים בהדפסה. זה קורה כשהפיה ממשיכה לטפטף פלסטיק בזמן שהיא עוברת ממקום למקום.
לרוב מספיק להוריד קצת את טמפרטורת ההדפסה, בחמש עד עשר מעלות כל פעם, ולבדוק את הגדרות ה-Retraction, כלומר כמה המדפסת מושכת את החוט אחורה לפני תזוזה. PETG ידוע כמלך קורי העכביש, אז אם עברתם אליו ופתאום הכול נראה כמו תפאורה של ליל כל הקדושים, זה לא אתם. זה הוא.
הפינות מתרוממות
התקלה הזאת נקראת Warping, והיא החברה הכי טובה של ABS ו-ASA. כשפלסטיק מתקרר הוא מתכווץ, ואם הוא מתקרר מהר מדי ובצורה לא אחידה, הפינות מתחילות להתקלף מהמגש ולהתעקם כלפי מעלה.
הפתרון הוא לשמור על חום יציב. מארז סגור סביב המדפסת עוזר מאוד, וגם הוספת Brim (שוליים דקים סביב המודל) נותנת לפינות אחיזה נוספת. וטיפ ישראלי במיוחד: תבדקו שהמזגן לא מכוון ישר על המדפסת. זרם אוויר קר הוא האויב של כל הדפסה בחומר רגיש לחום.
חורים, שכבות חסרות ופיה סתומה
אם ההדפסה יוצאת עם רווחים, קירות דקים מדי או שכבות שנראות כאילו מישהו נגס בהן, כנראה שהמדפסת לא מוציאה מספיק חומר. לתופעה קוראים Under Extrusion, והסיבה הנפוצה ביותר היא פיה סתומה חלקית.
אפשר לנסות לחמם את הפיה ולדחוף ידנית חוט חדש, או לבצע Cold Pull: מושכים את החוט החוצה כשהוא בטמפרטורה נמוכה יחסית, והוא סוחב איתו את הלכלוך. אם זה חוזר על עצמו שוב ושוב, כדאי לחשוד בחומר עצמו. פילמנט זול עם עובי לא אחיד יכול לגרום לבעיות כאלה בלי סוף.
הפילמנט רטוב, וזה נשמע
זו אולי התקלה הכי מתעתעת, כי לא רואים אותה. רוב הפילמנטים סופגים לחות מהאוויר, ובקיץ הישראלי, במיוחד באזורי החוף, זה קורה מהר ממה שנדמה. הסימנים: קולות פצפוץ קטנים מהפיה, בועות בהדפסה, משטח מחוספס והרבה קורי עכביש.
הפתרון הוא ייבוש, במייבש פילמנט ייעודי או בתנור בטמפרטורה נמוכה ומבוקרת, והכי חשוב: אחסון נכון. שקית אטומה או קופסה עם שקיקי סיליקה ג׳ל יחסכו לכם הרבה עצבים. PETG ו-TPU רגישים ללחות במיוחד, כך ששווה לשמור עליהם בקנאות.
השכבות זזו הצידה
ההדפסה התחילה מצוין ובאמצע, בום, כל מה שמעל נקודה מסוימת זז כמה מילימטרים הצידה ונראה כמו מגדל פיזה. זה נקרא Layer Shift. בדרך כלל הסיבה היא רצועה רפויה, מהירות גבוהה מדי, או שהפיה נתקעה במשהו בדרך. בדיקת מתיחות הרצועות והורדת מהירות ההדפסה פותרות את רוב המקרים.
כל חומר והתקלה האהובה עליו
| חומר | למה אוהבים אותו | התקלה הנפוצה | הטיפ שחוסך כאב ראש |
|---|---|---|---|
| PLA | קל להדפסה, מגוון צבעים עצום | נחלש ומתעוות בחום גבוה | לא להשאיר הדפסות ברכב בקיץ |
| PETG | חזק, גמיש מעט ועמיד | קורי עכביש | לכייל Retraction ולשמור יבש |
| ABS | עמיד בחום ובמכות | פינות מתרוממות | מארז סגור והרחק מהמזגן |
| ASA | עמיד לשמש ולמזג אוויר | פינות מתרוממות | Brim רחב וחדר מאוורר |
| TPU | גמיש כמו גומי | החוט מתקפל בדרך לפיה | להדפיס לאט ובסבלנות |
איך נמנעים מרוב התקלות מראש
הסוד הגדול של מדפיסים ותיקים הוא שהם לא בהכרח מוכשרים יותר, הם פשוט מונעים יותר. כמה הרגלים קטנים משנים את כל התמונה. מתחילים כל חומר חדש בהדפסת בדיקה קטנה, כמו קוביית כיול, ולא בפרויקט של עשר שעות. משנים הגדרה אחת בכל פעם, אחרת לא תדעו מה בעצם עזר. מנקים את המגש באופן קבוע, בודקים מדי פעם שהברגים והרצועות מהודקים, ושומרים את הפילמנטים יבשים.
ויש עוד דבר אחד שקל לפספס: איכות החומר. הרבה תקלות שנראות כמו בעיה במדפסת הן בעצם תוצאה של פילמנט עם עובי לא אחיד או כזה שספג לחות עוד לפני שהגיע אליכם. כשבוחרים חומרים למדפסת תלת מימד ממקור אמין, עם מידע ברור על טמפרטורות ההדפסה ואפשרות לשאול שאלות לפני הרכישה, חוסכים חלק גדול מהתסכול. ובסוף, גם ההדפסה שנכשלה היא חלק מהכיף. כל ערימת ספגטי מלמדת משהו, ואחרי כמה כאלה תגלו שאתם כבר יודעים לזהות תקלה רק לפי הצליל של המדפסת.
שאלות ותשובות
מה התקלה הכי נפוצה אצל מתחילים?
בלי ספק, הדפסה שלא נדבקת למגש. ברוב המקרים הפתרון הוא יישור מגש, כיול גובה הפיה וניקוי המשטח עם אלכוהול איזופרופילי.
איך יודעים שהפילמנט רטוב?
שומעים פצפוצים קטנים מהפיה בזמן ההדפסה, ורואים משטח מחוספס, בועות או הרבה חוטים דקים. ייבוש של החומר ואחסון אטום עם סיליקה ג׳ל בדרך כלל פותרים את זה.
עם איזה חומר הכי כדאי להתחיל?
PLA הוא הבחירה הטבעית למתחילים. הוא קל להדפסה, סלחני לטעויות ומגיע במגוון צבעים גדול. אחרי שמרגישים בנוח אפשר לעבור ל-PETG ולחומרים מתקדמים יותר.
האם צריך מארז סגור למדפסת?
ל-PLA בדרך כלל לא. ל-ABS ול-ASA מארז סגור עוזר מאוד, כי הוא שומר על טמפרטורה יציבה ומונע מהפינות להתרומם.